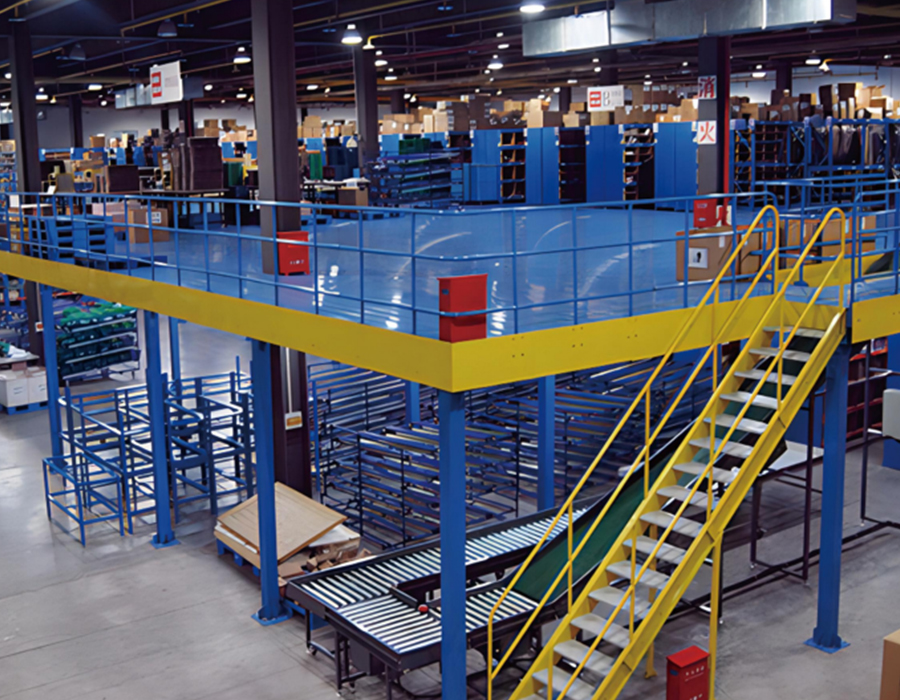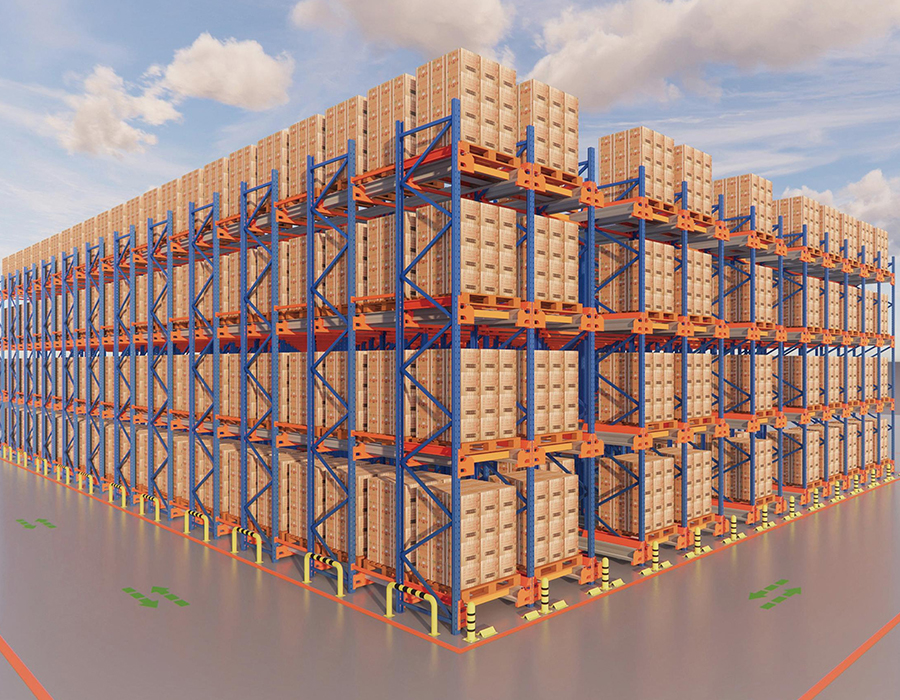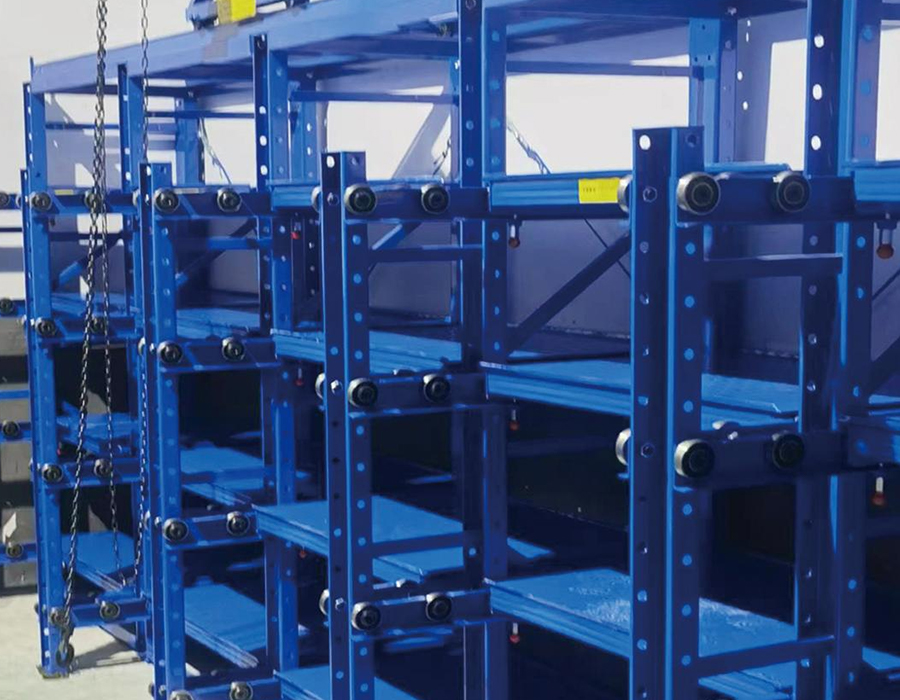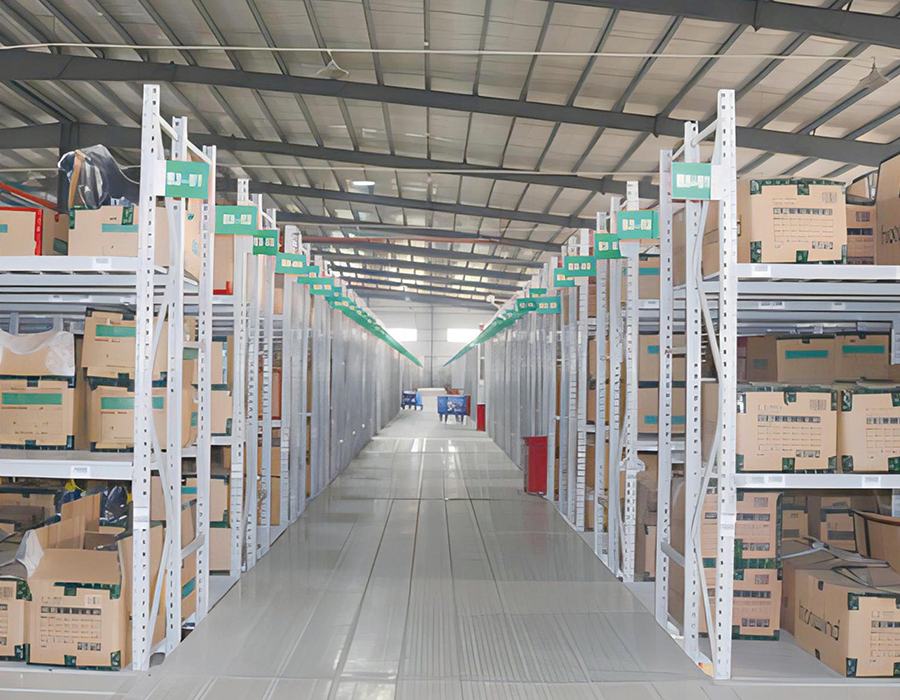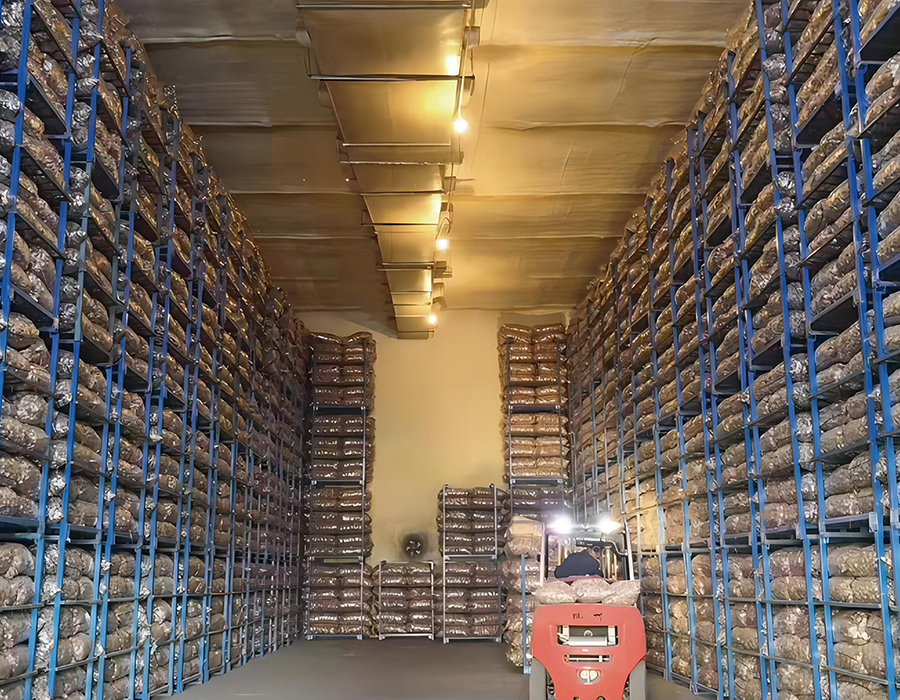
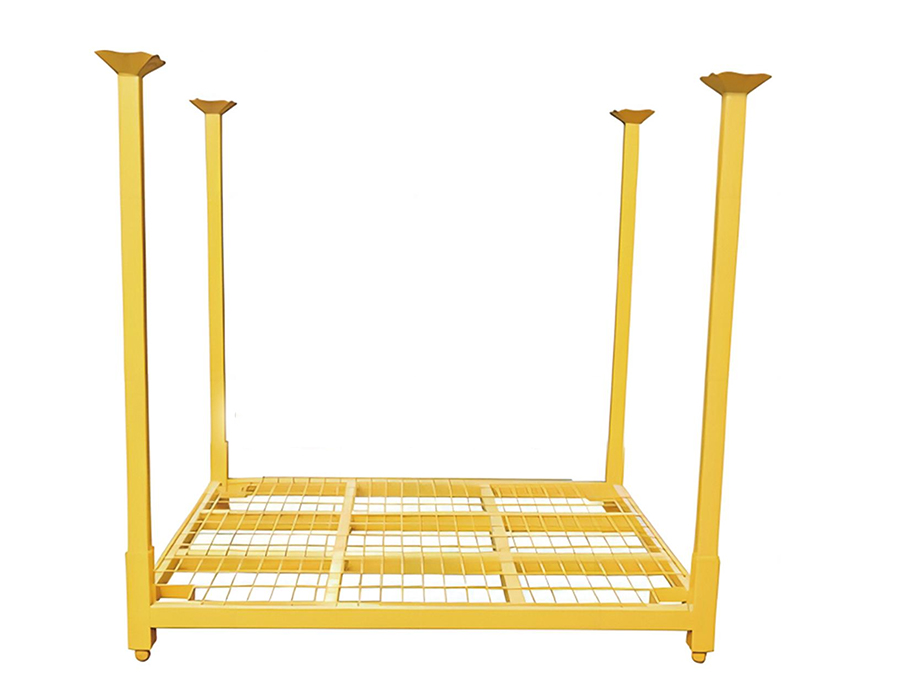
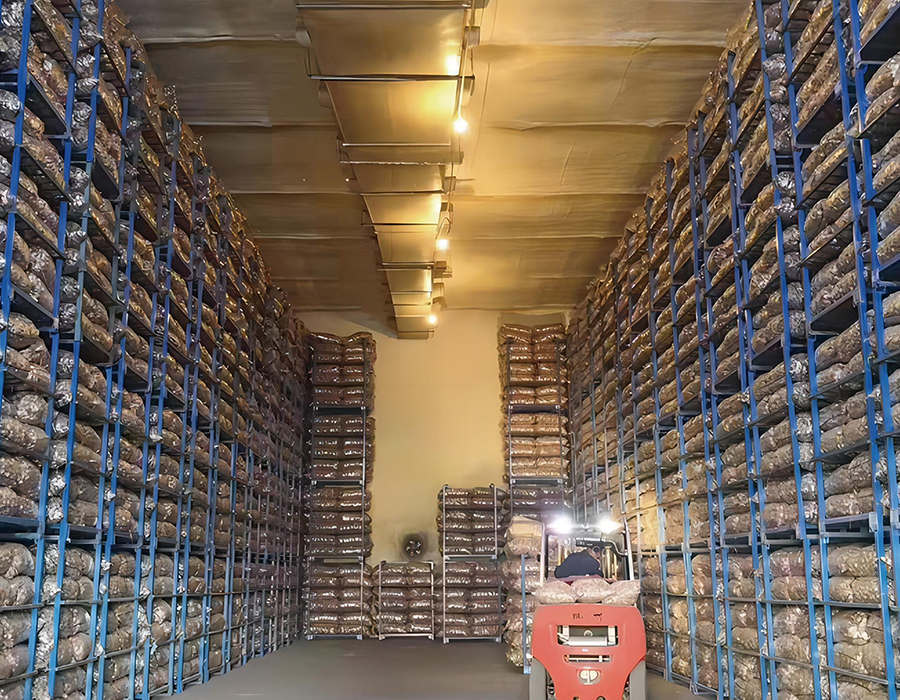
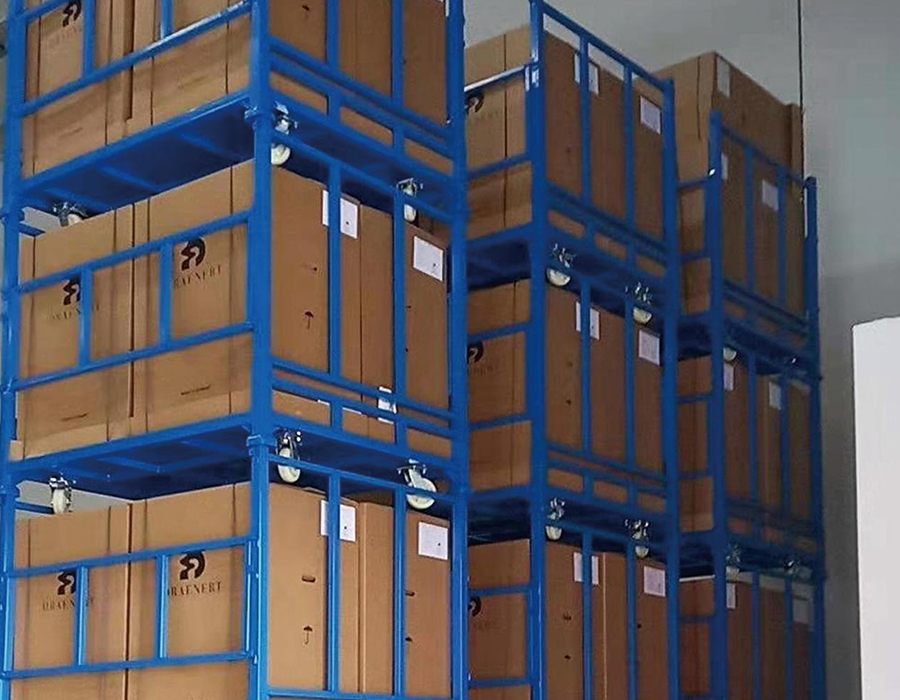
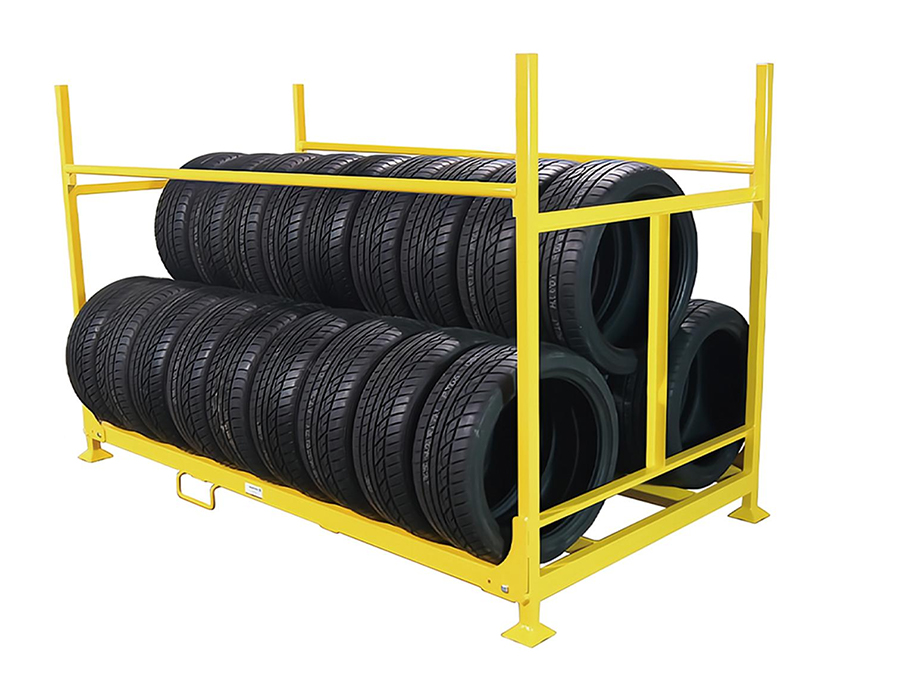
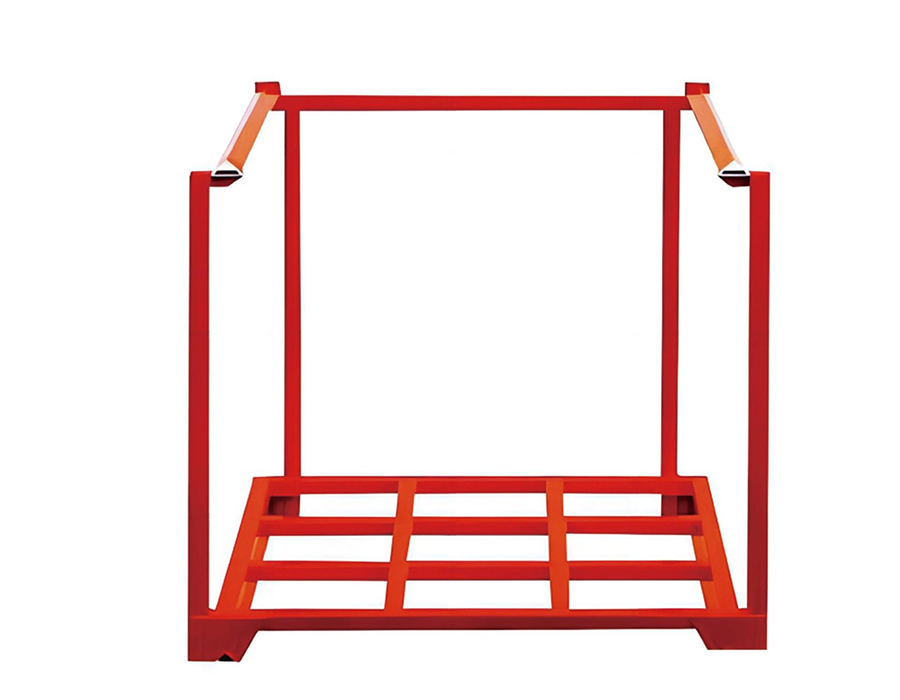
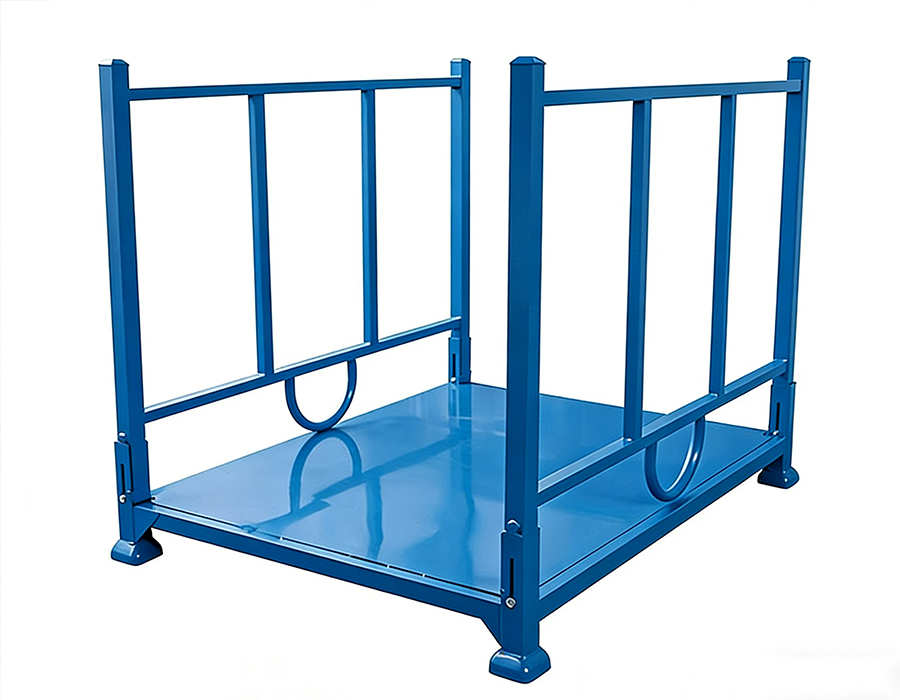
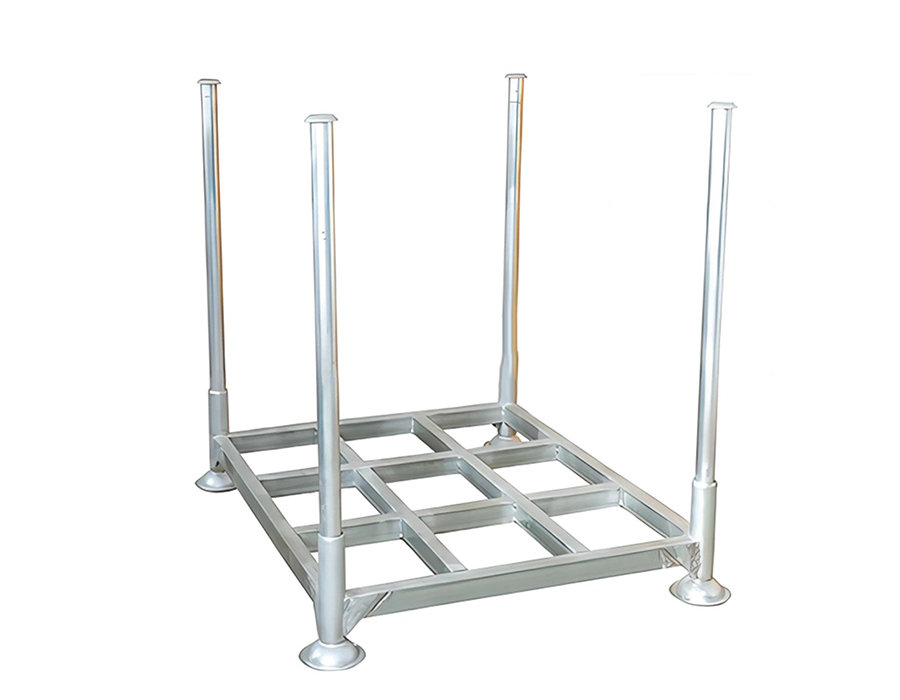
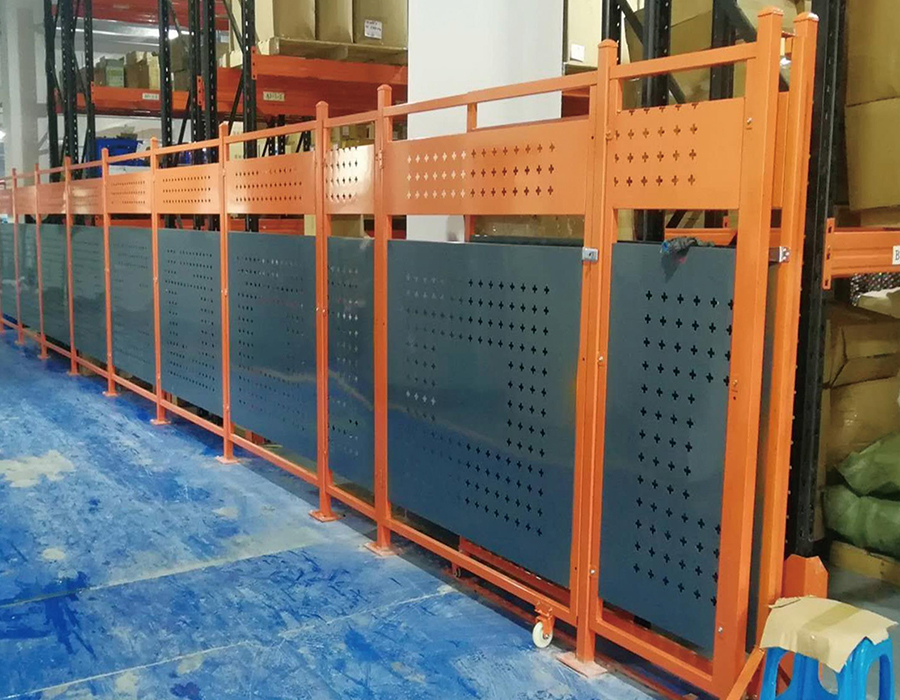
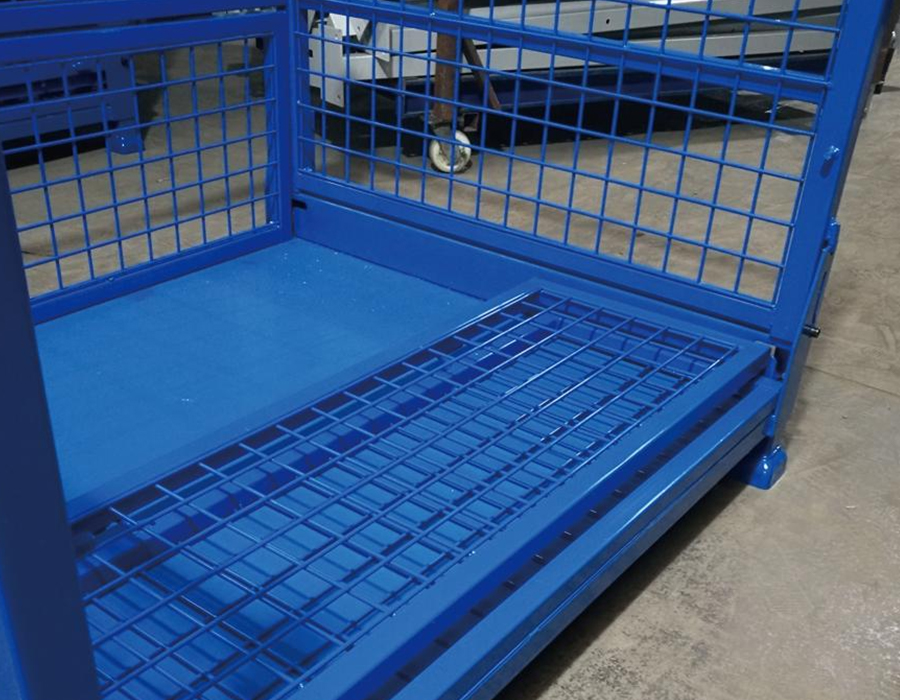
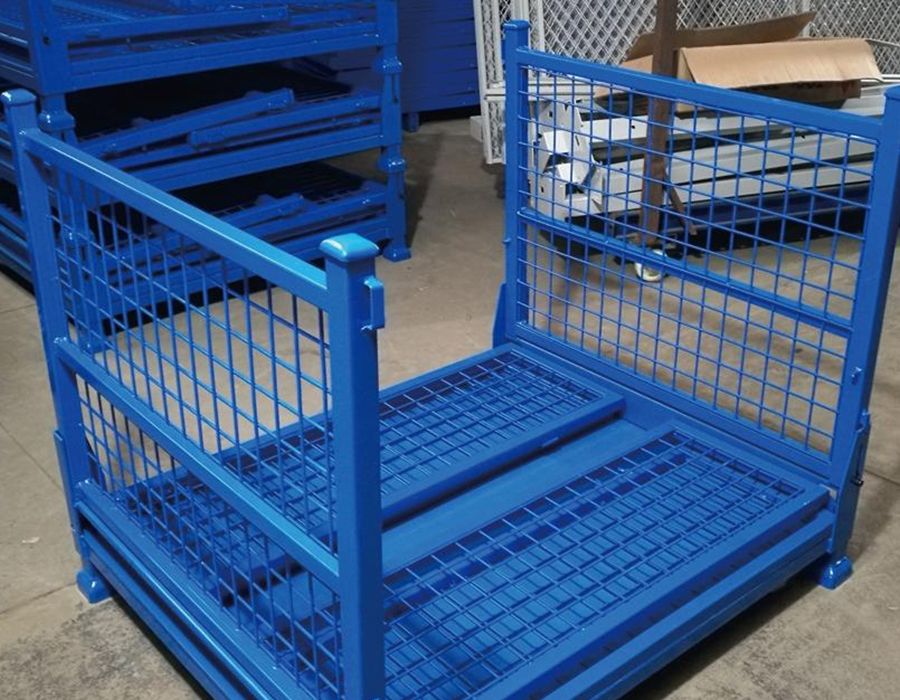
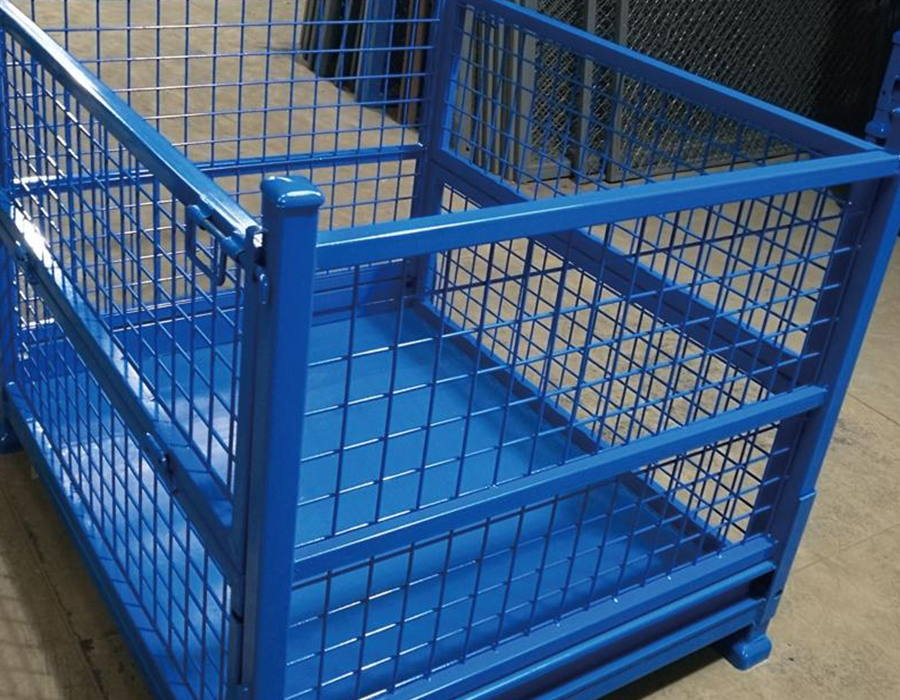
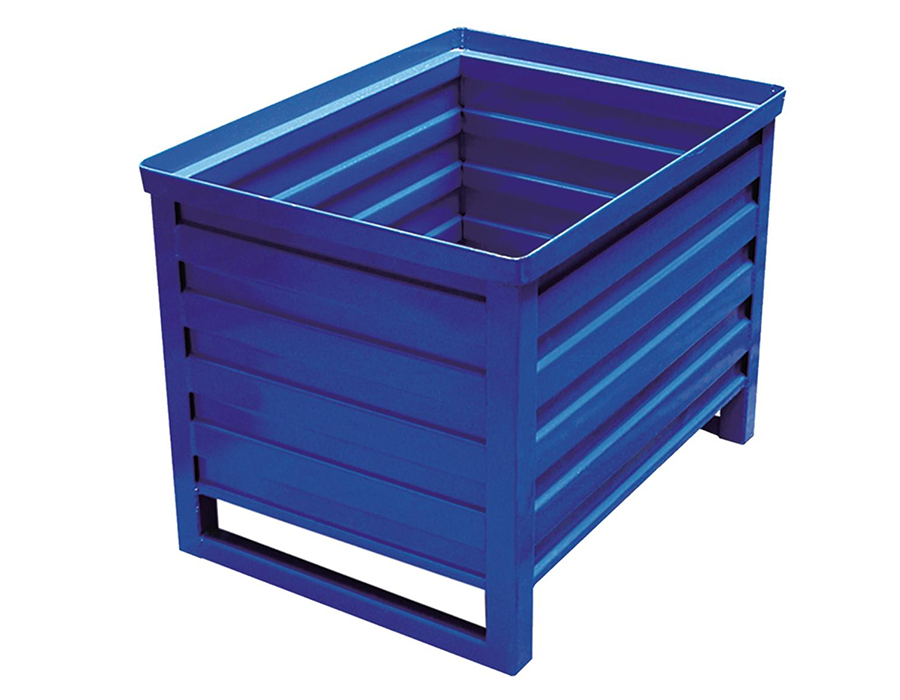
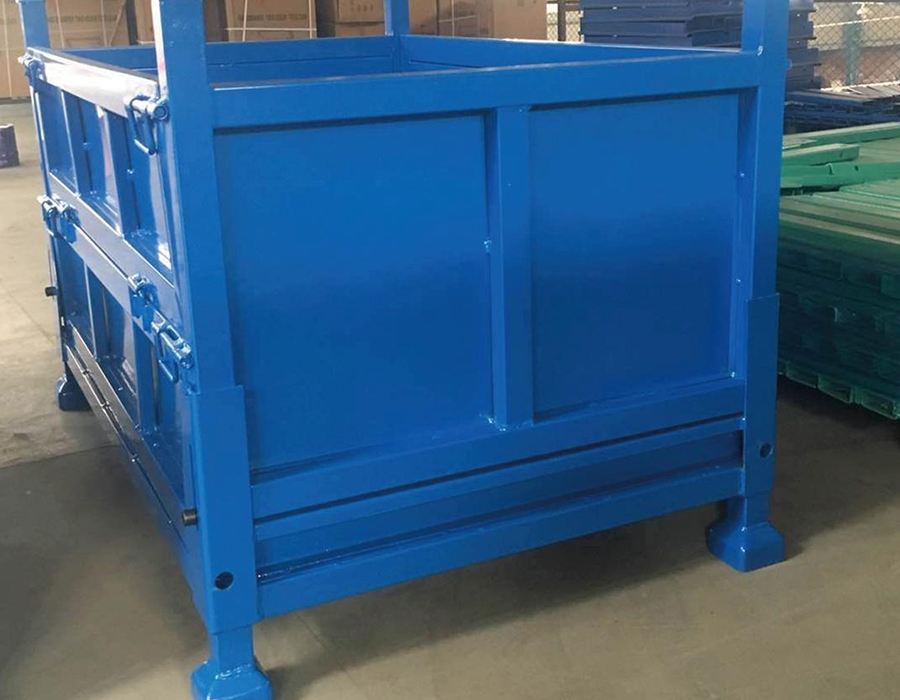
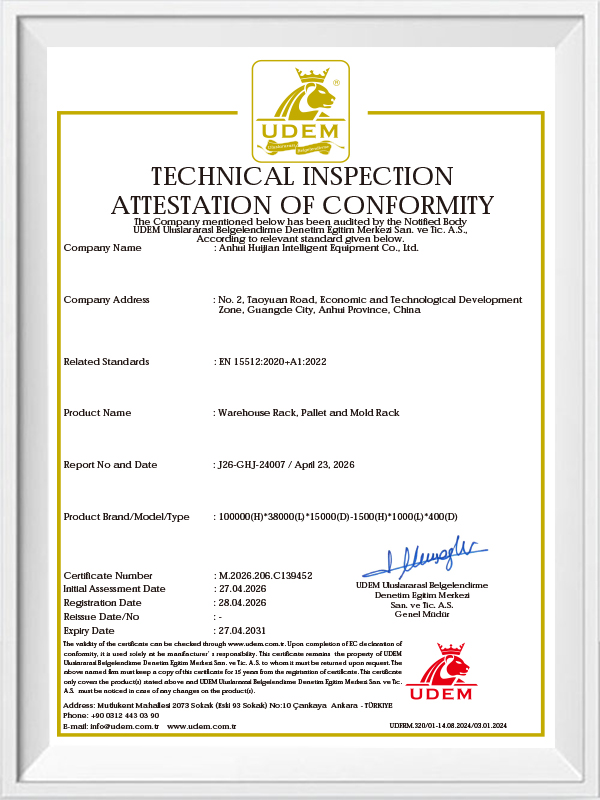
Anhui Huijian Intelligent Equipment Co., Ltd., cu sediul în Guangde, Anhui, este un specialist de prim rang în industria de rafturi pentru depozite. Suntem dedicați furnizării de rafturi pentru materiale de atelier de înaltă calitate și coșuri de rulare pentru a ajuta întreprinderile să realizeze un management standardizat și inteligent al depozitelor.
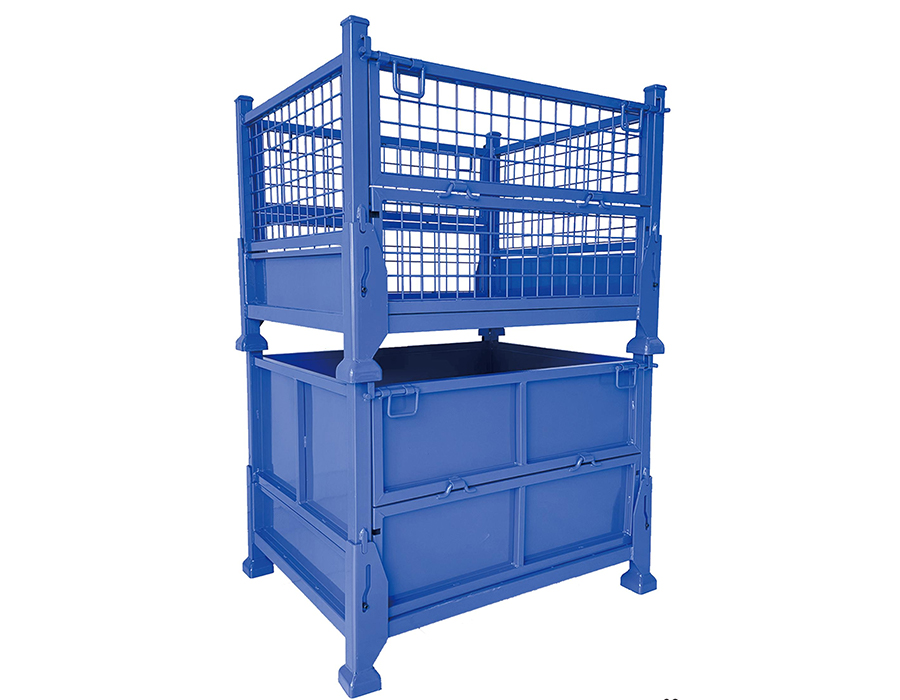
Gama noastră diversă de produse include rafturi de stivuire la rece, rafturi pliabile, rafturi de stivuire în tub și rafturi cu grilă inversată, concepute pentru diverse nevoi de logistică industrială și de cifra de afaceri. Dispunând de o structură complet asamblată, rafturile noastre oferă o capacitate de încărcare excepțională și rezistență la coroziune, cu înălțimi reglabile ale stratului pentru o flexibilitate maximă de depozitare. În special, modelele pliabile și stivuibile permit depozitarea de înaltă densitate atunci când este încărcat și ocuparea minimă a spațiului atunci când este gol, optimizând eficient spațiul de podea al atelierului. În plus, coșurile noastre de rulare a atelierului (disponibile în stiluri de plasă și plăci) sunt compatibile cu operațiunile cu stivuitoare, accelerând semnificativ fluxul de material pe linia de producție.
Cu o unitate de producție de 43.000 mp și 6 linii de producție avansate, Huijian Intelligent menține o capacitate anuală de 180.000 de seturi. Respectăm cu strictețe sistemul de management al calității ISO9001:2015, asigurând un control riguros de la inspecția materiilor prime până la producția finală pentru durabilitate și stabilitate garantate. De la planificarea inițială și designul personalizat până la instalarea profesională și întreținerea post-vânzare, oferim un serviciu tehnic cuprinzător pentru a vă sprijini afacerea.
Imaginează-ți un depozit la sfârșitul unui schimb: paleți de produse finite care așteaptă în z...
Citește mai multCând un stivuitor cade un palet plin pe o grindă de rafturi, structura primește mai mult decât...
Citește mai multAnhui Huijian Intelligent Equipment Co., Ltd. a primit recent o delegație de reprezentanți ai une...
Citește mai multDe ce rafturile de matrițe sunt un instrument de bază pentru fluxul de lucru În orice me...
Citește mai multCe este rafturile fără șuruburi pentru utilizare ușoară? Rafturi ușoare fără șuruburi es...
Citește mai multRafturi depozitare materiale de atelier industrial îndeplinesc un rol operațional fundamental diferit de rafturile din depozit: acestea se află în interiorul sau imediat lângă liniile de producție, ceea ce înseamnă că frecvența de acces, viteza de recuperare și acoperirea ergonomică afectează direct debitul de producție, mai degrabă decât doar eficiența stocării. Selectarea unei tipologie de rafturi pe baza capacității de încărcare și a amprentei la sol — fără a modela modelul fluxului de material pe care trebuie să-l suporte raftul — are ca rezultat configurații de depozitare care țin materialul din punct de vedere tehnic, dar creează frecare de manipulare care încetinește ciclurile de producție și crește oboseala operatorului.
Distincția critică este între stocarea statică și fluxul dinamic. Materialele cu retragere de înaltă frecvență — elemente de fixare, consumabile, sub-ansambluri dispuse pentru utilizare imediată — necesită rafturi configurate pentru recuperarea cu o singură mișcare, fără repoziționarea articolelor adiacente. Rafturile de curgere alimentate prin gravitație, sistemele de containere înclinate și rafturile în consolă cu fața deschisă, toate abordează această cerință prin diferite mecanisme: rafturile de flux utilizează role înclinate pentru a avansa stocul automat după fiecare alegere; sistemele de coșuri înclinate folosesc rafturi cu unghi fix care mențin părțile mici vizibile și accesibile în fața frontală; Rafturile cantilever oferă acces lateral neobstrucționat la stocul de bare lungi, extruzii sau țevi, fără a fi nevoie să manevrezi în jurul obstacolelor coloanei. Materialele cu frecvență de retragere mai mică, dar cu greutate individuală mare — piese turnate brute, unelte grele, stocuri de bobine în vrac — sunt mai bine deservite de rafturi cu platformă plată sau de tip sertar poziționate în apropierea echipamentelor de manipulare a materialelor, unde accesul cu stivuitoare sau macara are prioritate față de considerentele ergonomice.
Aspectul atelierului determină, de asemenea, dacă accesul la rack trebuie să fie pe o singură față sau pe două fețe. În liniile de producție cu posturi de operator pe ambele părți ale raftului de depozitare, accesul pe două fețe - unde raftul este deschis pe ambele fețe - crește dramatic numărul de poziții de ridicare accesibile de la fiecare stație. Rafturile cu o singură față plasate cu spatele pe un perete recuperează adâncimea podelei, dar limitează fluxul de acces într-o singură direcție, creând blocaje atunci când mai mulți operatori au nevoie de acces simultan la materialele adiacente. Identificarea cerinței de direcție de acces înainte ca specificația rack-ului să fie completă împiedică rezultatul comun al instalării rafturilor cu o singură față în poziții în care accesul pe două fețe era esențial din punct de vedere operațional.
Atelierele industriale care adăpostesc prese de ștanțare, centre de prelucrare CNC, echipamente de forjare sau automatizări de asamblare de mare viteză generează vibrații continue și periodice care se transmit prin structura clădirii în orice rafturi de depozitare ancorate sau sprijinite pe podeaua atelierului. Această încărcare prin vibrații este complet absentă din cotele de sarcină standard ale rackului - care sunt derivate în condiții de testare statică - totuși este prezentă în fiecare oră de funcționare a unui rack instalat în apropierea utilajelor de producție, acumulând daune cauzate de oboseală în conexiunile sudate și îmbinările de fixare care ar fi sănătoase din punct de vedere structural în condiții de funcționare pur statice.
Mecanismul de deteriorare a rack-ului indus de vibrații se concentrează în două locații: îmbinările sudate între suporturile raftului și coloanele verticale și conexiunile șuruburilor de ancorare la baza rackului. Îmbinările sudate în rafturile standard de depozitare a materialelor de atelier sunt proiectate pentru sarcini statice de forfecare și tensiune; Încărcarea ciclică de la vibrații aplică solicitări alternante care inițiază fisuri de oboseală la vârfurile de sudură - discontinuitatea geometrică la marginea cordonului de sudură unde concentrația de tensiuni este cea mai mare. Inițierea fisurii de oboseală la vârfurile de sudură sub încărcare ciclică necesită amplitudini ale tensiunii mult sub limita de curgere a materialului, ceea ce înseamnă că o conexiune care pare adecvată din punct de vedere structural sub sarcină statică poate dezvolta fisuri după mii de cicluri de vibrații la niveluri de solicitare care nu ar provoca niciodată deformare vizibilă într-o singură aplicare a sarcinii.
Contramăsurile practice pentru rafturile instalate în medii de atelier cu vibrații mari se împart în două categorii: izolare și armare. Tampoane de izolare anti-vibrații — suporturi din cauciuc dens sau compozit elastomeric plasate sub picioarele bazei rackului — atenuează amplitudinea vibrațiilor transmise de la podea în structura rackului cu 40-70%, în funcție de rigiditatea plăcuței și de frecvența de vibrație dominantă. Măsurile de armare includ specificarea sudurilor cu penetrare completă, mai degrabă decât a sudurilor de filet la conexiunile suport la coloană, adăugarea plăcilor de gusset în locațiile îmbinărilor cu solicitare mare și utilizarea șaibelor de blocare sau a compușilor de blocare a filetului la toate conexiunile cu șuruburi care altfel s-ar slăbi progresiv sub vibrații. Intervalele de inspecție pentru rafturi în medii cu vibrații mari ar trebui să fie stabilite la jumătate din intervalul standard aplicabil pentru instalațiile statice din depozit, cu o atenție deosebită stării vârfurilor de sudură și reținerii cuplului șuruburilor de ancorare.
Relația spațială dintre un raft de depozitare a materialelor de atelier industrial și poziția de lucru a operatorului este o problemă de inginerie a factorilor umani la fel de mult ca o problemă de planificare a depozitării. Materialele plasate în afara zonei confortabile de atingere a operatorului - zona tridimensională accesibilă fără îndoirea excesivă a trunchiului, ridicarea umerilor sau pasul lateral - necesită ajustări posturale care contribuie cumulativ la efortul musculo-scheletic în timpul unui schimb de producție. În operațiunile de asamblare cu repetare ridicată, în care operatorii accesează depozitarea raftului de zeci sau sute de ori pe tură, calitatea ergonomică a poziționării raftului are un efect măsurabil atât asupra rezultatelor sănătății operatorului, cât și asupra vitezei susținute de producție.
Zonele de atingere ergonomice relevante pentru poziționarea raftului atelierului sunt definite în raport cu poziția în picioare a operatorului și înălțimea normală de lucru. Pentru un operator în picioare de statură medie:
Rafturile de depozitare a materialelor de atelier sunt adesea instalate la înălțimi care maximizează volumul de depozitare pe amprentă, fără a face referire la aceste zone - stivuirea materialelor la 2.000 mm sau 2.200 mm înălțime pentru a recupera spațiul vertical. Acest lucru este adecvat pentru arhiva sau stocul tampon accesat rar, dar este o alegere de design contraproductivă pentru materialele accesate de mai multe ori pe tură. Limitarea înălțimii rack-urilor la ridicare activă la 1.600 mm și acceptarea densității reduse de stocare pe amprentă la sol este un compromis legitim de inginerie ergonomică, în care accesul de mare repetare este cerința operațională guvernantă.
Rafturile cantilever sunt soluția structurală adecvată pentru depozitarea stocului de bare lungi, extrudate, țevi, tablă, cherestea și alte materiale a căror lungime le face incompatibile cu rafturile standard cu grinzi. Mecanica depozitării în consolă - în cazul în care brațele orizontale se proiectează dintr-o coloană verticală centrală fără traverse care obstrucționează întreaga lungime a zonei de depozitare - elimină constrângerile de manipulare care apar atunci când materialele lungi trebuie să treacă peste obstacolele verticale în timpul încărcării și recuperării. Cu toate acestea, comportamentul structural al brațelor cantilever sub sarcină este mai complex decât aranjamentele standard de rafturi și grinzi, iar specificarea greșită a lungimii brațului, a capacității brațului sau a secțiunii coloanei duce la deformare, răsturnare a coloanei sau defecțiune a conexiunii bazei mai ușor decât erori echivalente în rafturile convenționale.
Acțiunea structurală de guvernare într-un braț de rack cantilever este mai degrabă îndoire decât forfecare sau compresie. Un braț cantilever încărcat la vârf generează un moment de încovoiere la conexiunea braț-coloană egal cu produsul dintre sarcina brațului și lungimea brațului - o relație care înseamnă că dublarea lungimii brațului dublează de patru ori puterea de conectare necesară pentru aceeași sarcină, nu o dublează. Brațele lungi care transportă materiale grele impun, așadar, momente foarte mari la legătura coloanei, cărora trebuie să le reziste simultan sudura brațului și secțiunea coloanei. Secțiunile de stâlp pentru rafturile în consolă de atelier grele utilizează de obicei secțiuni I sau canale C orientate cu axa lor puternică în planul încărcării brațului - orientată incorect, aceeași secțiune de coloană poate avea chiar și un sfert din rezistența la încovoiere a axei puternice.
Designul bazei coloanei pentru rafturile cantilever trebuie să țină cont de momentele de răsturnare care sunt deosebit de mari în raport cu amprenta planului raftului. Spre deosebire de rafturile în care coloanele sunt încărcate în principal prin compresie, coloanele cantilever suferă o îndoire semnificativă la bază din cauza momentului transferat de la brațele încărcate. Acest moment de bază creează o forță de ridicare a ancorei de bază pe partea de tensiune care poate depăși sarcina de compresiune a coloanei în magnitudine atunci când brațele sunt puternic încărcate și sunt lungi. Plăcile de bază pentru rafturile în consolă trebuie să fie dimensionate și ancorate pentru a rezista acestei forțe de ridicare, nu doar sarcinii de compresiune la sol - o distincție care este omisă în mod obișnuit în specificațiile generice care adaptează detaliile standard de ancorare a bazei rack-ului la aplicațiile în consolă.
Sistemele de tragere de producție lean — kanban, reaprovizionarea cu două recipiente și controlul stocurilor min-max — impun cerințe fizice specifice pentru rafturile de depozitare a materialelor din atelier pe care configurațiile standard de catalog rare le satisfac fără modificări. Cerința de bază a unui sistem de tragere este ca raftul de stocare să facă starea inventarului vizibilă și acționabilă fără contorizare activă sau interogări de sistem: un operator care se uită la rafturi ar trebui să poată determina imediat dacă stocul este adecvat, se apropie de nivelul de recomandă sau epuizat și să declanșeze reaprovizionarea printr-un semnal fizic - un card, o sarcină goală sau un marcator vizual - fără a întrerupe producția.
Rafturile cu flux continuu — sisteme de rulare înclinate cu role sau roți în care stocurile noi sunt încărcate din spate și alese din față — sunt cea mai eficientă infrastructură fizică pentru sistemele Kanban cu două containere și FIFO. Când recipientul din poziție frontală este golit, acesta este îndepărtat pentru a declanșa completarea, iar recipientul din spate se rotește înainte pentru a deveni poziția activă de alegere. Raftul impune fizic rotația FIFO fără disciplina sau etichetarea operatorului: stocul intră de pe o față și iese de pe cealaltă în secvența în care a fost încărcat. Această secvențiere automată este deosebit de valoroasă în mediile de atelier care depozitează materiale cu termene de valabilitate, timpi de întărire sau cerințe de trasabilitate a lotului - adezivi, lubrifianți, acoperiri și consumabile, unde utilizarea mai întâi a celor mai vechi stocuri este o cerință de asigurare a calității, nu doar o preferință de inventar.
Pentru materialele de atelier mai grele care nu pot fi gestionate prin curgere gravitațională, reaprovizionarea cu două recipiente este implementată folosind poziții de rafturi una lângă alta de capacitate egală, cu un separator vizual și un suport pentru card kanban montat pe fața frontală a fiecărei poziții. Când poziția activă este epuizată, cardul kanban este îndepărtat fizic și trimis la punctul de aprovizionare - fie depozitul principal, fie un furnizor extern - în timp ce operatorul trece la a doua poziție. Cerința de proiectare a rackului este ca ambele poziții să fie egal accesibile din partea de lucru a operatorului, separatorul dintre poziții să fie clar vizibil și permanent, mai degrabă decât o etichetă mobilă, iar suportul pentru card kanban este poziționat astfel încât un card complet să fie vizibil de pe culoar fără a se apropia de fața rackului. Rafturile noastre de depozitare a materialelor din atelierele industriale sunt disponibile cu suporturi integrate pentru carduri kanban și marcatoare de zone de culoare ca opțiuni de configurare standard, dezvoltate ca răspuns la cerințele de producție slabe ale clienților de producție de automobile și electronice din baza noastră de clienți din China de Est.
Podelele atelierelor sunt mai active din punct de vedere dinamic decât zonele de depozitare a depozitelor - stivuitoarele, vehiculele cu ghidare automată (AGV), macaralele și cărucioarele cu propulsie manuală funcționează în imediata apropiere a rafturilor de depozitare, iar efectele combinate ale vibrațiilor podelei, impactului accidental și valurilor de presiune a aerului de la mișcarea rapidă a vehiculului creează forțe destabilizatoare pe rafturile de depozitare independente sau în rafturile minime statice care sunt absente. Prin urmare, protecția anti-răsturnare pentru rafturile de depozitare a materialelor din atelierele industriale trebuie să se adreseze unei game mai largi de cazuri de încărcare destabilizatoare decât prevăd specificațiile standard de ancorare a raftului de depozit.
Cea mai fiabilă măsură anti-răsturnare este ancorarea directă a podelei prin șuruburi de ancorare specificate corect - aceasta elimină riscul de răsturnare prin asigurarea unei rețineri mecanice pozitive, mai degrabă decât pe baza greutății proprii a rackului și a frecării de bază. Cu toate acestea, condițiile podelei atelierului complică adesea ancorarea directă: plăcile de beton pot conține conducte de serviciu încorporate, elemente de încălzire sau modele de armare care restricționează amplasarea ancorelor; podelele acoperite cu epoxi sau tratate chimic pot interzice forarea; iar amenajările de atelier care necesită repoziționare frecventă a rack-urilor fac ancorele permanente nepractice din punct de vedere operațional. Acolo unde ancorarea directă nu este fezabilă, strategiile alternative trebuie combinate pentru a obține o stabilitate echivalentă:
Rafturi de depozitare a materialelor de atelier industrial depozitați în mod obișnuit materialele supuse controalelor de reglementare - solvenți inflamabili, gaze comprimate, substanțe chimice reactive, substanțe controlate utilizate în procesele de tratare a suprafețelor și materiale cu cerințe de separare definite conform codurilor de incendiu sau reglementărilor de transport. Configurația fizică a rafturilor de depozitare a materialelor de atelier în zonele care conțin aceste materiale trebuie să îndeplinească nu numai cerințele de încărcare și acces, ci și distanțe de separare spațială, prevederi de izolare și cerințe de ventilație care sunt determinate de clasificarea specifică a pericolelor pentru fiecare material depozitat, nu de practica generală de depozitare.
Depozitarea lichidelor inflamabile în rafturile atelierului prezintă cea mai comună provocare de conformitate. Multe unități stochează cantități mici de solvenți de curățare inflamabili, lubrifianți sau adezivi pe rafturi standard de atelier deschise, adiacente echipamentelor de producție, tratându-le ca consumabile obișnuite. Această practică este adesea neconformă cu codurile de incendiu care impun separarea lichidelor inflamabile de sursele de aprindere, limitarea scurgerilor prin tăvi de depozitare sau dulapuri de depozitare dedicate și limite cantitative ale volumului de material inflamabil care poate fi depozitat în zona de producție deschisă. Configurațiile de rafturi pentru depozitarea conformă a lichidelor inflamabile trebuie să încorporeze capacitate secundară de reținere - tăvi de oțel îmbinate sub fiecare nivel de raft cu un volum de retenție de cel puțin 110% din cel mai mare container de pe raft - și trebuie să fie poziționate la distanța minimă de separare de sursele de căldură, panouri electrice și echipamente care produc aprindere specificate de standardul de incendiu aplicabil.
Depozitarea buteliilor de gaz comprimat pe rafturile atelierului necesită sisteme dedicate de reținere a buteliilor - nu doar plasarea buteliilor pe un raft cu o frânghie legată în față. Cilindrii depozitați pe verticală trebuie să fie reținuți individual printr-un lanț, curea sau bară la două treimi din înălțimea cilindrului, fixați pe un element structural fix al rackului, capabil să reziste forței de răsturnare laterală a căderii unui cilindru. Cilindrii depozitați orizontal necesită suporturi pentru suport care împiedică rularea și mențin capacul de protecție a supapei accesibil pentru inspecție. Depozitarea mixtă a oxidanților și a substanțelor inflamabile în același dulap – chiar și în poziții separate de rafturi – este interzisă în conformitate cu majoritatea codurilor de incendiu și de siguranță și necesită o separare fizică fie la o distanță liberă de 3 metri, fie la o pereți despărțitor rezistent la foc de 30 de minute.
Procesele de fabricație supuse sistemelor de management al calității — ISO 9001, IATF 16949, AS9100 și standarde similare — impun cerințe de trasabilitate a materialelor care se extind direct în proiectarea fizică și amenajarea rafturilor de depozitare a materialelor din atelier. Sistemul de stocare trebuie să accepte identificarea fără ambiguitate a materialelor, segregarea loturilor sau a loturilor, separarea în carantină și rotația primul intrat, primul ieșit într-un mod care poate fi verificat prin audit, fără a solicita operatorilor să interogheze un sistem informatic la fiecare retragere de material. Configurațiile de rack care nu aplică fizic aceste cerințe se bazează pe conformitatea operatorului cu disciplinele de etichetare și plasare - un mod de fiabilitate care produce în mod constant erori de trasabilitate sub presiunea producției.
Segregarea loturilor este cea mai solicitantă cerință de trasabilitate din punct de vedere fizic pentru proiectarea rack-urilor. Atunci când două loturi din același material cu numere de lot, coduri de căldură sau date de certificare diferite trebuie stocate simultan, raftul trebuie să ofere locații de depozitare distincte din punct de vedere fizic - nu poziții adiacente pe același raft, separate doar printr-o etichetă - și trebuie să prevină amestecarea accidentală în timpul retragerii. Nivelurile de rafturi dedicate per lot, separate prin separatoare fizice vizibile cu suporturi de etichete integrate, reprezintă configurația minimă adecvată. În mod ideal, fiecare lot ocupă o zonă delimitată fizic - un compartiment individual de raft cu bariere laterale de înălțime completă - astfel încât o cantitate retrasă să poată proveni doar dintr-un lot identificabil, indiferent de nivelul de atenție al operatorului.
Designul raftului de carantină necesită ca materialele neconforme sau suspecte să fie depozitate într-o locație care este fizic imposibil de accesat prin fluxurile de lucru normale de retragere a producției. Un rafturi de carantină poziționat adiacent raftului standard de materiale de producție, care se distinge doar printr-o etichetă roșie sau un marcaj cu bandă, reprezintă un risc de trasabilitate în orice mediu în care presiunea de producție creează scurtături. Depozitarea eficientă în carantină folosește controlul accesului fizic - o carcasă cu blocare a rackului, o cameră separată sau cel puțin o zonă fizică clar distinctă, separată de zona de depozitare a producției printr-un marcator de limită vizibil care nu poate fi depășit fără o acțiune deliberată. La Huijian, proiectăm rafturi de depozitare a materialelor din atelierele industriale cu opțiuni dedicate de compartimente de carantină — secțiuni blocabile integrate în structura principală a raftului — tocmai pentru că sistemele de trasabilitate pe care clienții noștri de producție le operează necesită acest nivel de aplicare fizică, nu doar disciplina de etichetare. Centrul nostru de cercetare și dezvoltare de 1.500 de metri pătrați ne permite să dezvoltăm configurații specifice aplicației care abordează aceste cerințe operaționale ca soluții proiectate, mai degrabă decât modificări pe teren.
Echipa noastră profesională
Este gata să vă sprijine.


 Producători de rafturi depozitare